压型不是“挤压”,而是压力、时间与湿度共同参与的一场精密物理博弈。
雪茄压型(Molding):压力、时间与湿度的精密博弈
压力过大或过小都会留下隐患:低压回弹、高压裂叶。
湿度决定烟叶的塑性,70%–75% 是经验中最好的区间。
时间让形态“定格”,24–72 小时是标准静置周期。
三者交汇,才能构建出紧致而呼吸顺畅的燃烧通道。
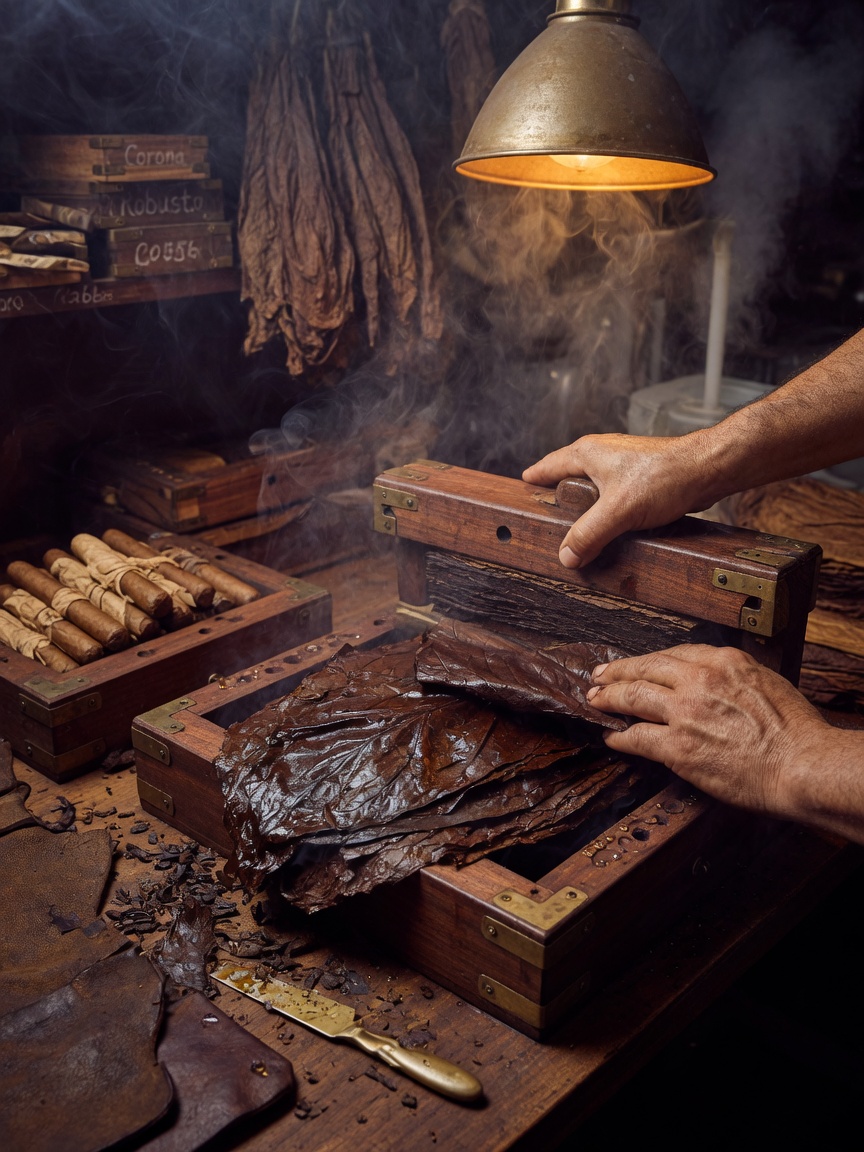
在埃斯特利(Estelí)那间闷热的压型车间里,我曾亲眼见过一批价值数万美元的顶级雪茄,因为一个微小的湿度波动而在模具中“变了形”。对于雪茄制造而言,压型(Molding)绝非简单的“挤压”,它是一场关于压力、时间与湿度的精密物理博弈。如果说卷制是赋予雪茄灵魂,那么压型就是赋予它骨架。
压力:不仅仅是形状的塑造
很多人误以为压型压力越大,雪茄越规整。这是极其危险的误区。
在我的经验中,压型的核心目标是让烟叶在模具的约束下,通过物理压缩达到预设的环径(Ring Gauge)和紧实度。理想的压力范围通常需要根据烟叶的含水量动态调整,但一个通用的参考值是:在模具闭合状态下,施加约 15-25 PSI 的压力。
如果压力过低(低于 10 PSI),雪茄在干燥过程中会发生“回弹”,导致环径缩小,最终成品看起来松垮无力,燃烧时极易出现“空洞”现象。反之,如果压力超过了 35 PSI,尤其是面对那些含水量较高的年轻烟叶时,过度的机械应力会直接破坏烟叶纤维的微观结构,导致烟叶出现肉眼可见的裂纹,甚至让烟草组织过度紧实,形成所谓的“死火”(Plugged burn)——烟雾无法穿透,燃烧极其困难。
湿度:决定弹性的“润滑剂”
如果压力是“力”,那么湿度就是“度”。湿度决定了烟叶的塑性。
在压型过程中,环境相对湿度(RH)必须稳定在 70% - 75% 之间。这是经验值。当湿度处于这个区间时,烟叶表现出完美的弹性,既能顺应模具的形状,又能在压力释放后保持形态。
我记得在 2022 年的一个夏季,由于空调系统的故障,车间湿度一度跌至 62%。当时我们正在进行一批大尺寸雪茄的压型。由于湿度过低,烟叶失去了柔韧性,变得脆弱且具有“脆性”。当我们试图增加压力以维持形状时,结果是灾难性的:烟叶没有被压实,而是直接发生了碎裂。这种情况下,即便后期通过加湿恢复了形状,雪茄内部的燃烧通道也已经因为纤维的断裂而变得支离破碎,无法实现均匀的燃烧。
时间:让形态“定格”的过程
压型不是瞬间完成的,它是一个长期的物理沉淀过程。
压型时间取决于烟叶的成熟度和环境稳定性。对于标准流程,烟叶在模具中通常需要静置 24 到 72 小时。这期间,水分在烟叶层间进行微观迁移,压力通过层层传递,最终让每一片烟叶都“记忆”住模具的形状。
如果时间不足(例如仅压型 12 小时就拆模),烟叶内部的张力尚未完全释放,一旦脱离模具,由于“弹性记忆”效应,雪茄会迅速膨胀,导致环径不均。我曾尝试过缩短周期以提高效率,结果导致那一批次雪茄的燃烧通道极度不稳定,有的地方烧得极快,有的地方则几乎熄火。
三者的交汇:构建完美的燃烧通道
完美的燃烧通道(Burn Channel)是压力、时间与湿度达成共识的产物。
一个成功的压型过程,其内部构造应该是:紧致但具有呼吸感。压力确保了紧实度,时间确保了形态的稳定性,而湿度确保了纤维的完整性。
当这三个参数完美契合时,烟草纤维会形成一种均匀的、微孔隙的结构。这种结构允许空气在燃烧过程中通过烟叶间的缝隙稳定流动,从而确保烟雾能够平稳、持续地穿透整支雪茄。这不仅决定了燃烧的速度,更决定了烟气在口腔中的浓度与层次感。
作为一名从业者,我始终坚持一个原则:宁可慢,不可乱。在压型这件事上,任何试图挑战物理规律的“效率提升”,最终都会在雪茄的燃烧表现上交出惨重的代价。
压力过低之害
回弹导致环径缩小,成品松垮,燃烧出现空洞,烟气不均。
压力过高之害
纤维微观结构被破坏,产生裂纹;组织过度紧实,形成“死火”,燃烧极难。