Le moulage n'est pas une « compression », mais un jeu physique précis entre la pression, le temps et l'humidité.
Le moulage des cigares (Molding) : le jeu précis de la pression, du temps et de l'humidité
Trop ou trop peu de pression laisse des risques cachés : trop faible, elle rebondit ; trop forte, elle fissure les feuilles.
L'humidité détermine la plasticité des feuilles ; 70 %–75 % est la meilleure plage selon l'expérience.
Le temps « fige » la forme ; 24–72 heures est la période de repos standard.
Ce n'est que lorsque les trois convergent qu'un canal de combustion ferme et respirant peut être construit.
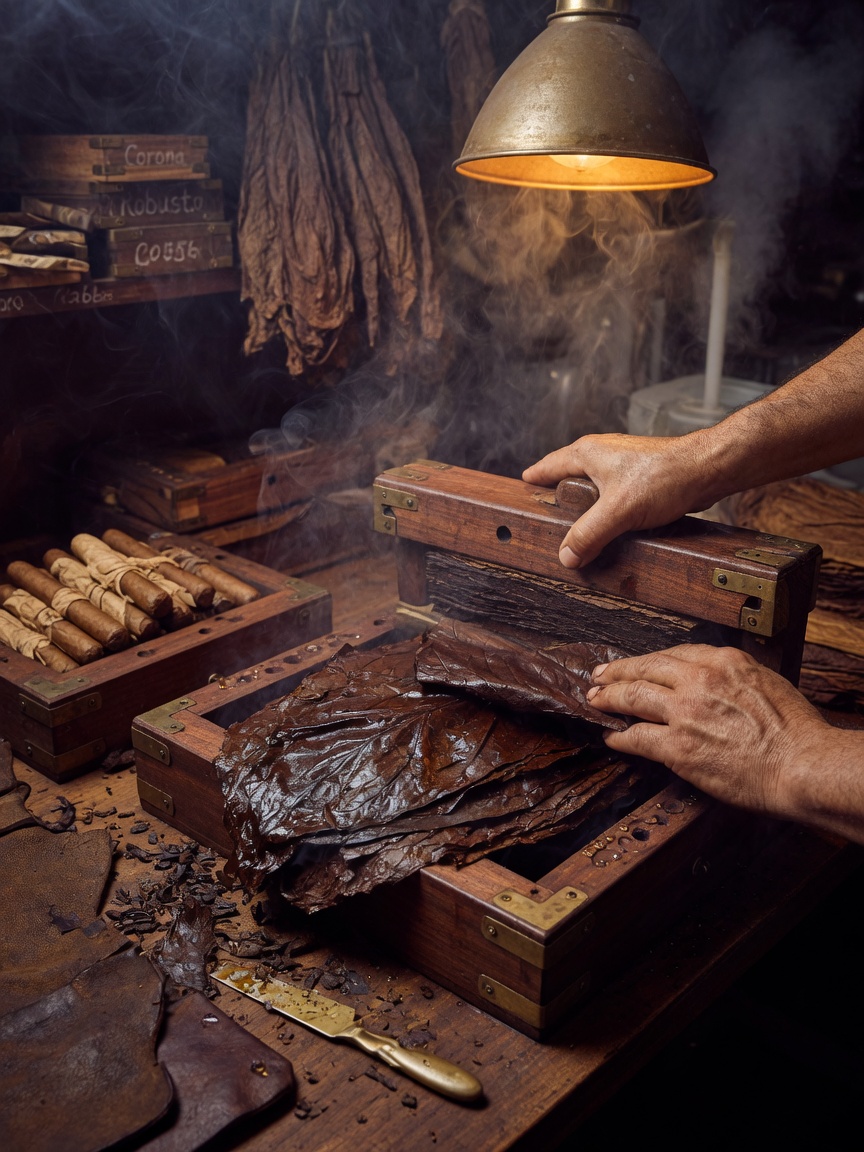
Dans l'atelier de moulage étouffant d'Estelí, j'ai vu de mes propres yeux un lot de cigares haut de gamme valant des dizaines de milliers de dollars se « déformer » dans les moules à cause d'une infime variation d'humidité. Pour la fabrication des cigares, le moulage n'est en aucun cas une simple « compression » : c'est un jeu physique précis entre la pression, le temps et l'humidité. Si le roulage donne une âme au cigare, le moulage lui donne son squelette.
La pression : bien plus que la mise en forme
Beaucoup de gens croient à tort que plus la pression de moulage est forte, plus le cigare est régulier. C'est une idée fausse extrêmement dangereuse.
Dans mon expérience, l'objectif central du moulage est de faire atteindre aux feuilles de tabac, sous la contrainte du moule, une jauge d'anneau (Ring Gauge) et une compacité prédéfinies par compression physique. La plage de pression idéale doit généralement être ajustée dynamiquement selon la teneur en humidité des feuilles, mais une valeur de référence courante est : moule fermé, appliquer environ 15-25 PSI de pression.
Si la pression est trop faible (sous 10 PSI), le cigare « rebondit » pendant le séchage, ce qui réduit la jauge d'anneau. Le produit final paraît lâche et sans vigueur, et présente facilement des « tunnels » de combustion creux. À l'inverse, si la pression dépasse 35 PSI, surtout face à de jeunes feuilles à forte teneur en humidité, une contrainte mécanique excessive endommage directement la microstructure des fibres de la feuille, provoquant des fissures visibles à l'œil nu, et peut même compacter le tissu du tabac au point de créer ce qu'on appelle une « combustion bouchée » (Plugged burn) — la fumée ne peut pas traverser et la combustion devient extrêmement difficile.
L'humidité : le « lubrifiant » qui détermine l'élasticité
Si la pression est la « force », alors l'humidité est la « mesure ». L'humidité détermine la plasticité des feuilles de tabac.
Pendant le moulage, l'humidité relative (RH) de l'environnement doit rester stable entre 70 % et 75 %. C'est la valeur de l'expérience. Lorsque l'humidité se trouve dans cette plage, les feuilles présentent une élasticité parfaite : elles épousent la forme du moule et conservent leur forme une fois la pression relâchée.
Je me souviens d'un été 2022 où, à cause d'une panne du système de climatisation, l'humidité de l'atelier est tombée à 62 %. Nous étions alors en train de mouler un lot de gros cigares. L'humidité étant trop faible, les feuilles ont perdu leur souplesse, devenant fragiles et « cassantes ». Lorsque nous avons essayé d'augmenter la pression pour maintenir la forme, le résultat fut désastreux : les feuilles n'ont pas été compactées, elles se sont directement brisées. Dans ce cas, même si la forme a été restaurée plus tard par réhumidification, le canal de combustion interne du cigare était déjà fragmenté par la rupture des fibres, rendant une combustion uniforme impossible.
Le temps : le processus qui « fige » la forme
Le moulage ne s'achève pas en un instant ; c'est un long processus de stabilisation physique.
Le temps de moulage dépend de la maturité des feuilles de tabac et de la stabilité de l'environnement. Pour un processus standard, les feuilles doivent généralement reposer dans le moule pendant 24 à 72 heures. Pendant cette période, l'eau migre à l'échelle microscopique entre les couches de feuilles, et la pression se transmet de couche en couche, jusqu'à ce que chaque feuille « mémorise » la forme du moule.
Si le temps est insuffisant (par exemple, démoulage après seulement 12 heures), la tension interne des feuilles n'est pas entièrement libérée. Une fois hors du moule, en raison de l'effet de « mémoire élastique », le cigare se dilate rapidement, provoquant une jauge d'anneau inégale. J'ai déjà essayé de raccourcir le cycle pour gagner en efficacité, et le résultat a été un canal de combustion extrêmement instable sur ce lot : certains endroits brûlaient très vite, d'autres s'éteignaient presque.
La convergence des trois : construire le canal de combustion parfait
Le canal de combustion (Burn Channel) parfait est le produit d'un accord entre la pression, le temps et l'humidité.
Un moulage réussi doit produire une structure interne ferme mais respirante. La pression assure la compacité, le temps assure la stabilité de la forme, et l'humidité assure l'intégrité des fibres.
Lorsque ces trois paramètres s'accordent parfaitement, les fibres du tabac forment une structure uniforme et microporeuse. Cette structure permet à l'air de circuler de façon stable entre les feuilles pendant la combustion, assurant une fumée qui traverse le cigare entier de manière régulière et continue. Cela détermine non seulement la vitesse de combustion, mais aussi la concentration et la richesse en bouche de la fumée.
En tant que praticien, je défends toujours un principe : mieux vaut la lenteur que le désordre. En matière de moulage, tout « gain d'efficacité » qui tente de défier les lois de la physique finit par se payer chèrement dans les performances de combustion du cigare.
Inconvénients d'une pression trop faible
Le rebond réduit la jauge, le produit paraît lâche, des tunnels creux se forment et la fumée est inégale.
Inconvénients d'une pression trop forte
La microstructure des fibres est endommagée, des fissures apparaissent ; le tissu devient trop compact, provoquant une combustion bouchée, difficile à brûler.