Формовка — это не «сжатие», а точная физическая игра, в которой участвуют давление, время и влажность.
Формовка сигар (Molding): точная игра давления, времени и влажности
Слишком высокое или слишком низкое давление оставляет скрытые риски: при низком лист пружинит назад, при высоком — трескается.
Влажность определяет пластичность листьев; 70%–75% — лучший диапазон по опыту.
Время «закрепляет» форму; 24–72 часа — стандартный период вылёживания.
Только при пересечении всех трёх факторов можно построить плотный, но дышащий канал горения.
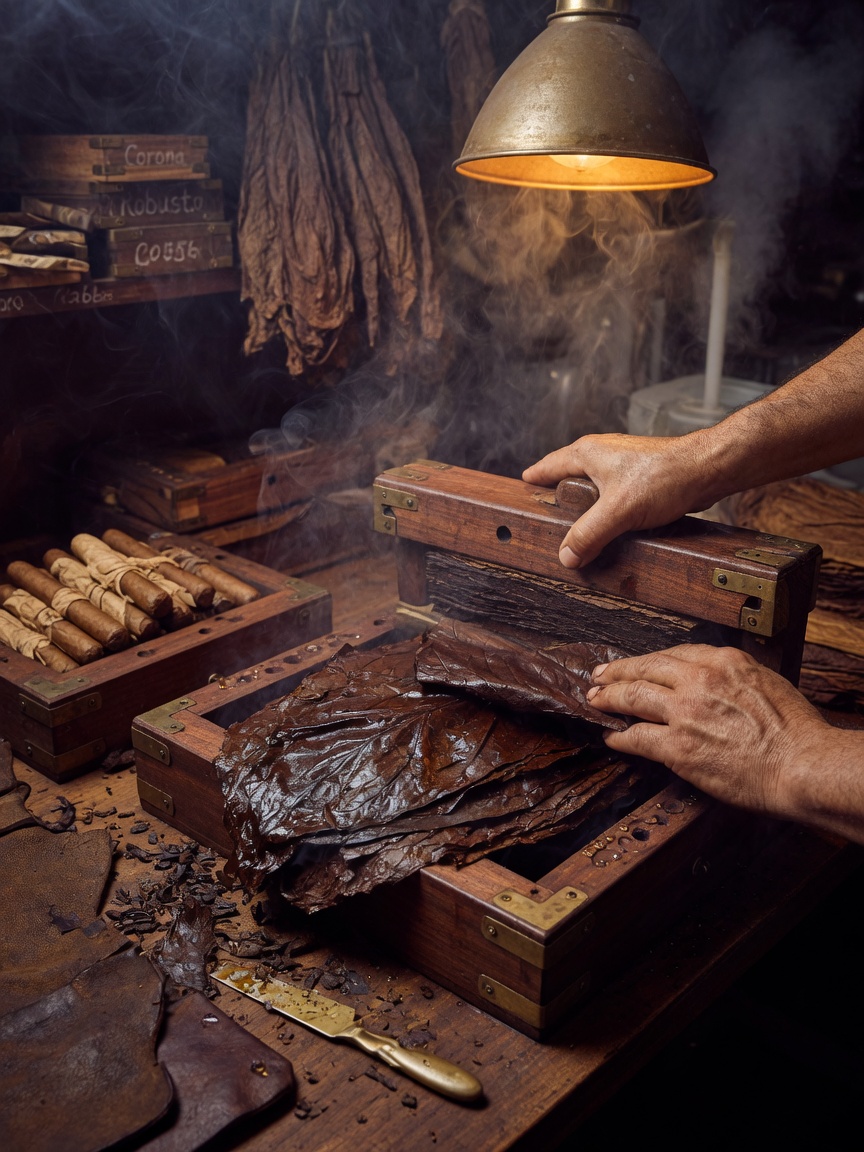
В душном формовочном цехе Эстели (Estelí) я однажды собственными глазами видел, как партия элитных сигар стоимостью в десятки тысяч долларов «деформировалась» в пресс-формах из-за крошечного колебания влажности. Для производства сигар формовка — это отнюдь не простое «сжатие»: это точная физическая игра давления, времени и влажности. Если скрутка даёт сигаре душу, то формовка даёт ей скелет.
Давление: не только придание формы
Многие ошибочно полагают, что чем больше давление при формовке, тем ровнее получается сигара. Это крайне опасное заблуждение.
По моему опыту, главная цель формовки — под действием пресс-формы путём физического сжатия довести табачные листья до заданного кольцевого калибра (Ring Gauge) и плотности. Идеальный диапазон давления обычно нужно динамически подстраивать под влагосодержание листьев, но общий ориентир таков: при закрытой пресс-форме приложить примерно 15–25 PSI давления.
Если давление слишком низкое (ниже 10 PSI), сигара в процессе сушки «отпружинивает», кольцевой калибр уменьшается, и готовое изделие выглядит рыхлым и бессильным, а при горении легко образуются «полости». Напротив, если давление превышает 35 PSI, особенно когда речь идёт о молодых листьях с высоким влагосодержанием, чрезмерное механическое напряжение напрямую разрушает микроструктуру волокон листа, вызывая видимые невооружённым глазом трещины, а табачная ткань может уплотниться настолько, что возникнет так называемый «глухой тлеющий» режим (Plugged burn) — дым не может пройти, и горение становится крайне затруднительным.
Влажность: «смазка», определяющая эластичность
Если давление — это «сила», то влажность — это «мера». Влажность определяет пластичность листьев.
В процессе формовки относительная влажность (RH) окружающей среды должна стабильно поддерживаться в пределах 70% – 75%. Это проверенное практикой значение. Когда влажность находится в этом диапазоне, листья проявляют идеальную эластичность: они послушно принимают форму пресс-формы и сохраняют её после снятия давления.
Помню лето 2022 года, когда из-за поломки системы кондиционирования влажность в цехе упала до 62%. Мы тогда формовали партию крупноформатных сигар. Из-за слишком низкой влажности листья потеряли гибкость, стали хрупкими и «ломкими». Когда мы попытались добавить давление, чтобы удержать форму, результат был катастрофическим: листья не уплотнились, а просто раскрошились. В такой ситуации, даже если позже форму удалось восстановить увлажнением, внутренний канал горения сигары уже был раздроблен разрывами волокон, и равномерное горение стало невозможным.
Время: процесс, который «закрепляет» форму
Формовка завершается не мгновенно — это длительный процесс физического осаждения.
Время формовки зависит от зрелости табачных листьев и стабильности окружающей среды. При стандартном процессе листья обычно должны вылёживаться в пресс-форме от 24 до 72 часов. За это время влага микроскопически мигрирует между слоями листьев, давление передаётся от слоя к слою, и в итоге каждый лист «запоминает» форму пресс-формы.
Если времени недостаточно (например, извлечь из формы уже через 12 часов), внутреннее напряжение листьев ещё не полностью снято. Как только сигара покидает форму, из-за эффекта «эластичной памяти» она быстро расширяется, и кольцевой калибр становится неравномерным. Я как-то попытался сократить цикл ради эффективности, и в результате канал горения той партии оказался крайне нестабильным: одни участки выгорали слишком быстро, другие почти затухали.
Пересечение трёх факторов: построение идеального канала горения
Идеальный канал горения (Burn Channel) — это результат согласия между давлением, временем и влажностью.
Успешный процесс формовки должен давать внутреннюю структуру, которая будет плотной, но дышащей. Давление обеспечивает плотность, время — стабильность формы, а влажность — целостность волокон.
Когда эти три параметра безупречно сочетаются, волокна табака образуют однородную структуру с микропорами. Такая структура позволяет воздуху стабильно проходить по зазорам между листьями во время горения, обеспечивая ровное и непрерывное прохождение дыма через всю сигару. Это определяет не только скорость горения, но и концентрацию и многослойность дыма во рту.
Как практик, я всегда придерживаюсь одного принципа: лучше медленно, чем хаотично. В деле формовки любое «повышение эффективности», бросающее вызов законам физики, в конечном счёте оборачивается тяжёлой ценой в характеристиках горения сигары.
Вред слишком низкого давления
Отскок уменьшает калибр, изделие выглядит рыхлым, образуются полости, дым неравномерный.
Вред слишком высокого давления
Микроструктура волокон разрушается, появляются трещины; ткань уплотняется слишком сильно, возникает «глухое» тление, которое почти не горит.