烟叶回潮工序的关键湿度与时间参数及对后续切丝与燃烧的影响
在烟草生产一线摸爬滚打二十年,我始终认为,如果说烘丝是赋予烟叶"灵魂"的过程,那么回潮就是赋予烟叶"筋骨"的过程。很多年轻的技术员觉得回潮不过是简单的"喷点水、等一会儿",但在我看来,这恰恰是决定整批烟叶最终成败的"生死关口"。
纤维的"生命线":湿度与弹性的博弈
### 纤维的"生命线":湿度与弹性的博弈
回潮的本质,是利用水分进入烟叶细胞壁,改变其物理性质,使其从干燥、脆硬的状态转变为具有一定延展性的状态。在我的经验中,回潮的核心目标不是单纯的"补水",而是要达到一个精准的**水分平衡点**。
根据我多年在生产车间的实测,对于大部分优质烟叶,回潮后的含水率应严格控制在 **13.5% 至 14.8%** 这一极窄的区间内。
这个区间看似宽泛,实则极其微妙。我记得在 2015 年的一个盛夏,由于车间空调系统故障,环境相对湿度(RH)突然从正常的 65% 飙升到了 85%,导致回潮室内的水分补偿过快。那一批烟叶在短短 20 分钟内,含水率就从预期的 14% 冲到了 16%。结果显而易见:切丝时,原本应该整齐划一的烟丝,变得像是一堆被揉碎的烂叶子,丝形极差,甚至出现了大量"粘刀"现象。
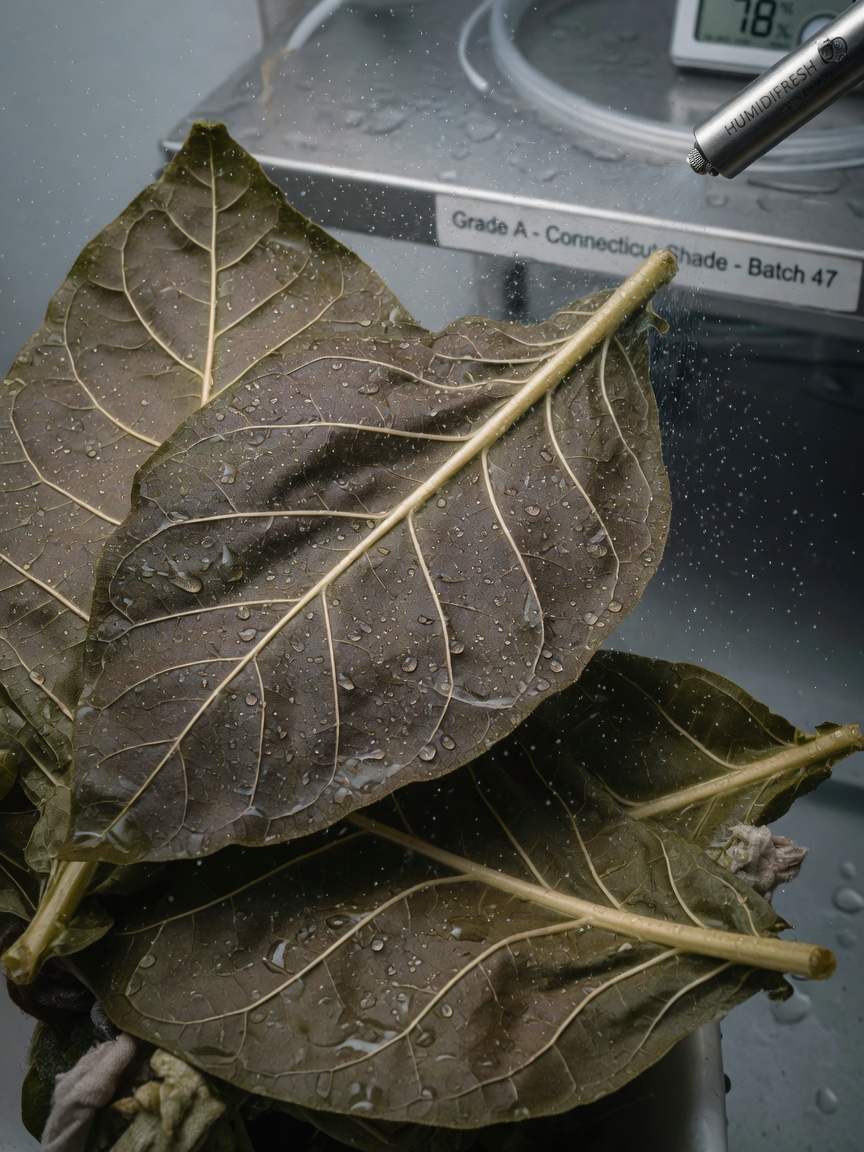
回潮工序的核心目标是达到精准的水分平衡点,而非简单的补水。
切丝质量对水分含量极为敏感,过干或过湿都会导致严重缺陷。
水分分布均匀度直接影响燃烧稳定性,决定烟气的品质。
📊 关键参数
切丝质量:断丝率与丝形的"临界点"
### 切丝质量:断丝率与丝形的"临界点"
回潮参数对切丝的影响是立竿见影的。切丝过程本质上是对纤维的一种剪切应力测试。
• **水分不足(< 13.0%)**:这是最危险的状态。纤维处于"脆化期",韧性极低。在切丝机的刀口压力下,纤维不是被平滑地切断,而是发生崩裂。我曾统计过,当含水率每下降 0.5%,烟丝的断丝率(Fines percentage)会呈指数级增长。在一次事故中,由于回潮时间缩短了 15 分钟,导致那批烟丝的碎末含量直接翻了一番,整批货只能降级处理。
• **水分过剩(> 15.5%)**:这会导致纤维过度软化,失去了应有的支撑力。切出来的烟丝不仅丝形圆润度不够,更严重的是,烟丝在后续的输送过程中极易发生物理挤压变形,形成"团块",这对于自动包装线来说简直是噩梦。
燃烧性能:水分如何决定烟气的"性格"
### 燃烧性能:水分如何决定烟气的"性格"
很多技术人员容易忽视回潮对燃烧的影响,这是非常业余的表现。水分不仅关乎形态,更关乎能量释放的稳定性。
一个理想的回潮状态,能确保烟丝在燃烧时,水分的蒸发速率与烟草有机物的氧化速率达到动态平衡。如果回潮不均,会导致烟丝内部存在"干湿梯度"。在燃烧过程中,水分含量高的部分会抑制燃烧速率,形成"冷点";而水分过低的部分则会引发"热点",导致燃烧剧烈且不稳定,从而产生过多的烟气灰分和刺激性的烟气。
我个人的经验是:**回潮时间(Dwell Time)往往比单纯的湿度数值更难把控。** 湿度是"量",而时间是"质"。水分渗透到纤维内部是需要时间的,如果只追求表面的湿度达标而缩短了停留时间,会导致"表水高、里水干"的假象,这在燃烧测试中会表现出极其不稳定的燃烧轨迹。
干湿对比:两种极端对切丝的影响
水分不足(< 13.0%)
纤维脆化,切丝时发生崩裂,断丝率指数级上升
水分过剩(> 15.5%)
纤维过度软化,丝形圆润度不足,输送中易形成团块
专家建议:不要迷信自动化,要学会"感知"
### 专家建议:不要迷信自动化,要学会"感知"
现在的车间里到处都是自动化的湿度传感器和 PLC 控制系统,但我必须提醒各位:**传感器只能告诉你"现在是什么样",它无法告诉你"烟叶感觉怎么样"。**
我始终坚持一个习惯:在自动化控制的基础上,必须配合人工的"触感检查"。我会定期取样,用手轻捏烟丝,感受其回弹的阻力和纤维的韧劲。这种基于物理直觉的判断,往往能在传感器报警之前,发现潜在的趋势性风险。
对于回潮工序,我的核心观点是:**宁可慢一点,也要透一点。** 稳步、均匀、深层的水分渗透,永远比追求效率而导致的表面湿度达标要重要得多。
本文为技术心得分享,旨在探讨工艺细节,非标准化操作规范。
*本文为技术心得分享,旨在探讨工艺细节,非标准化操作规范。